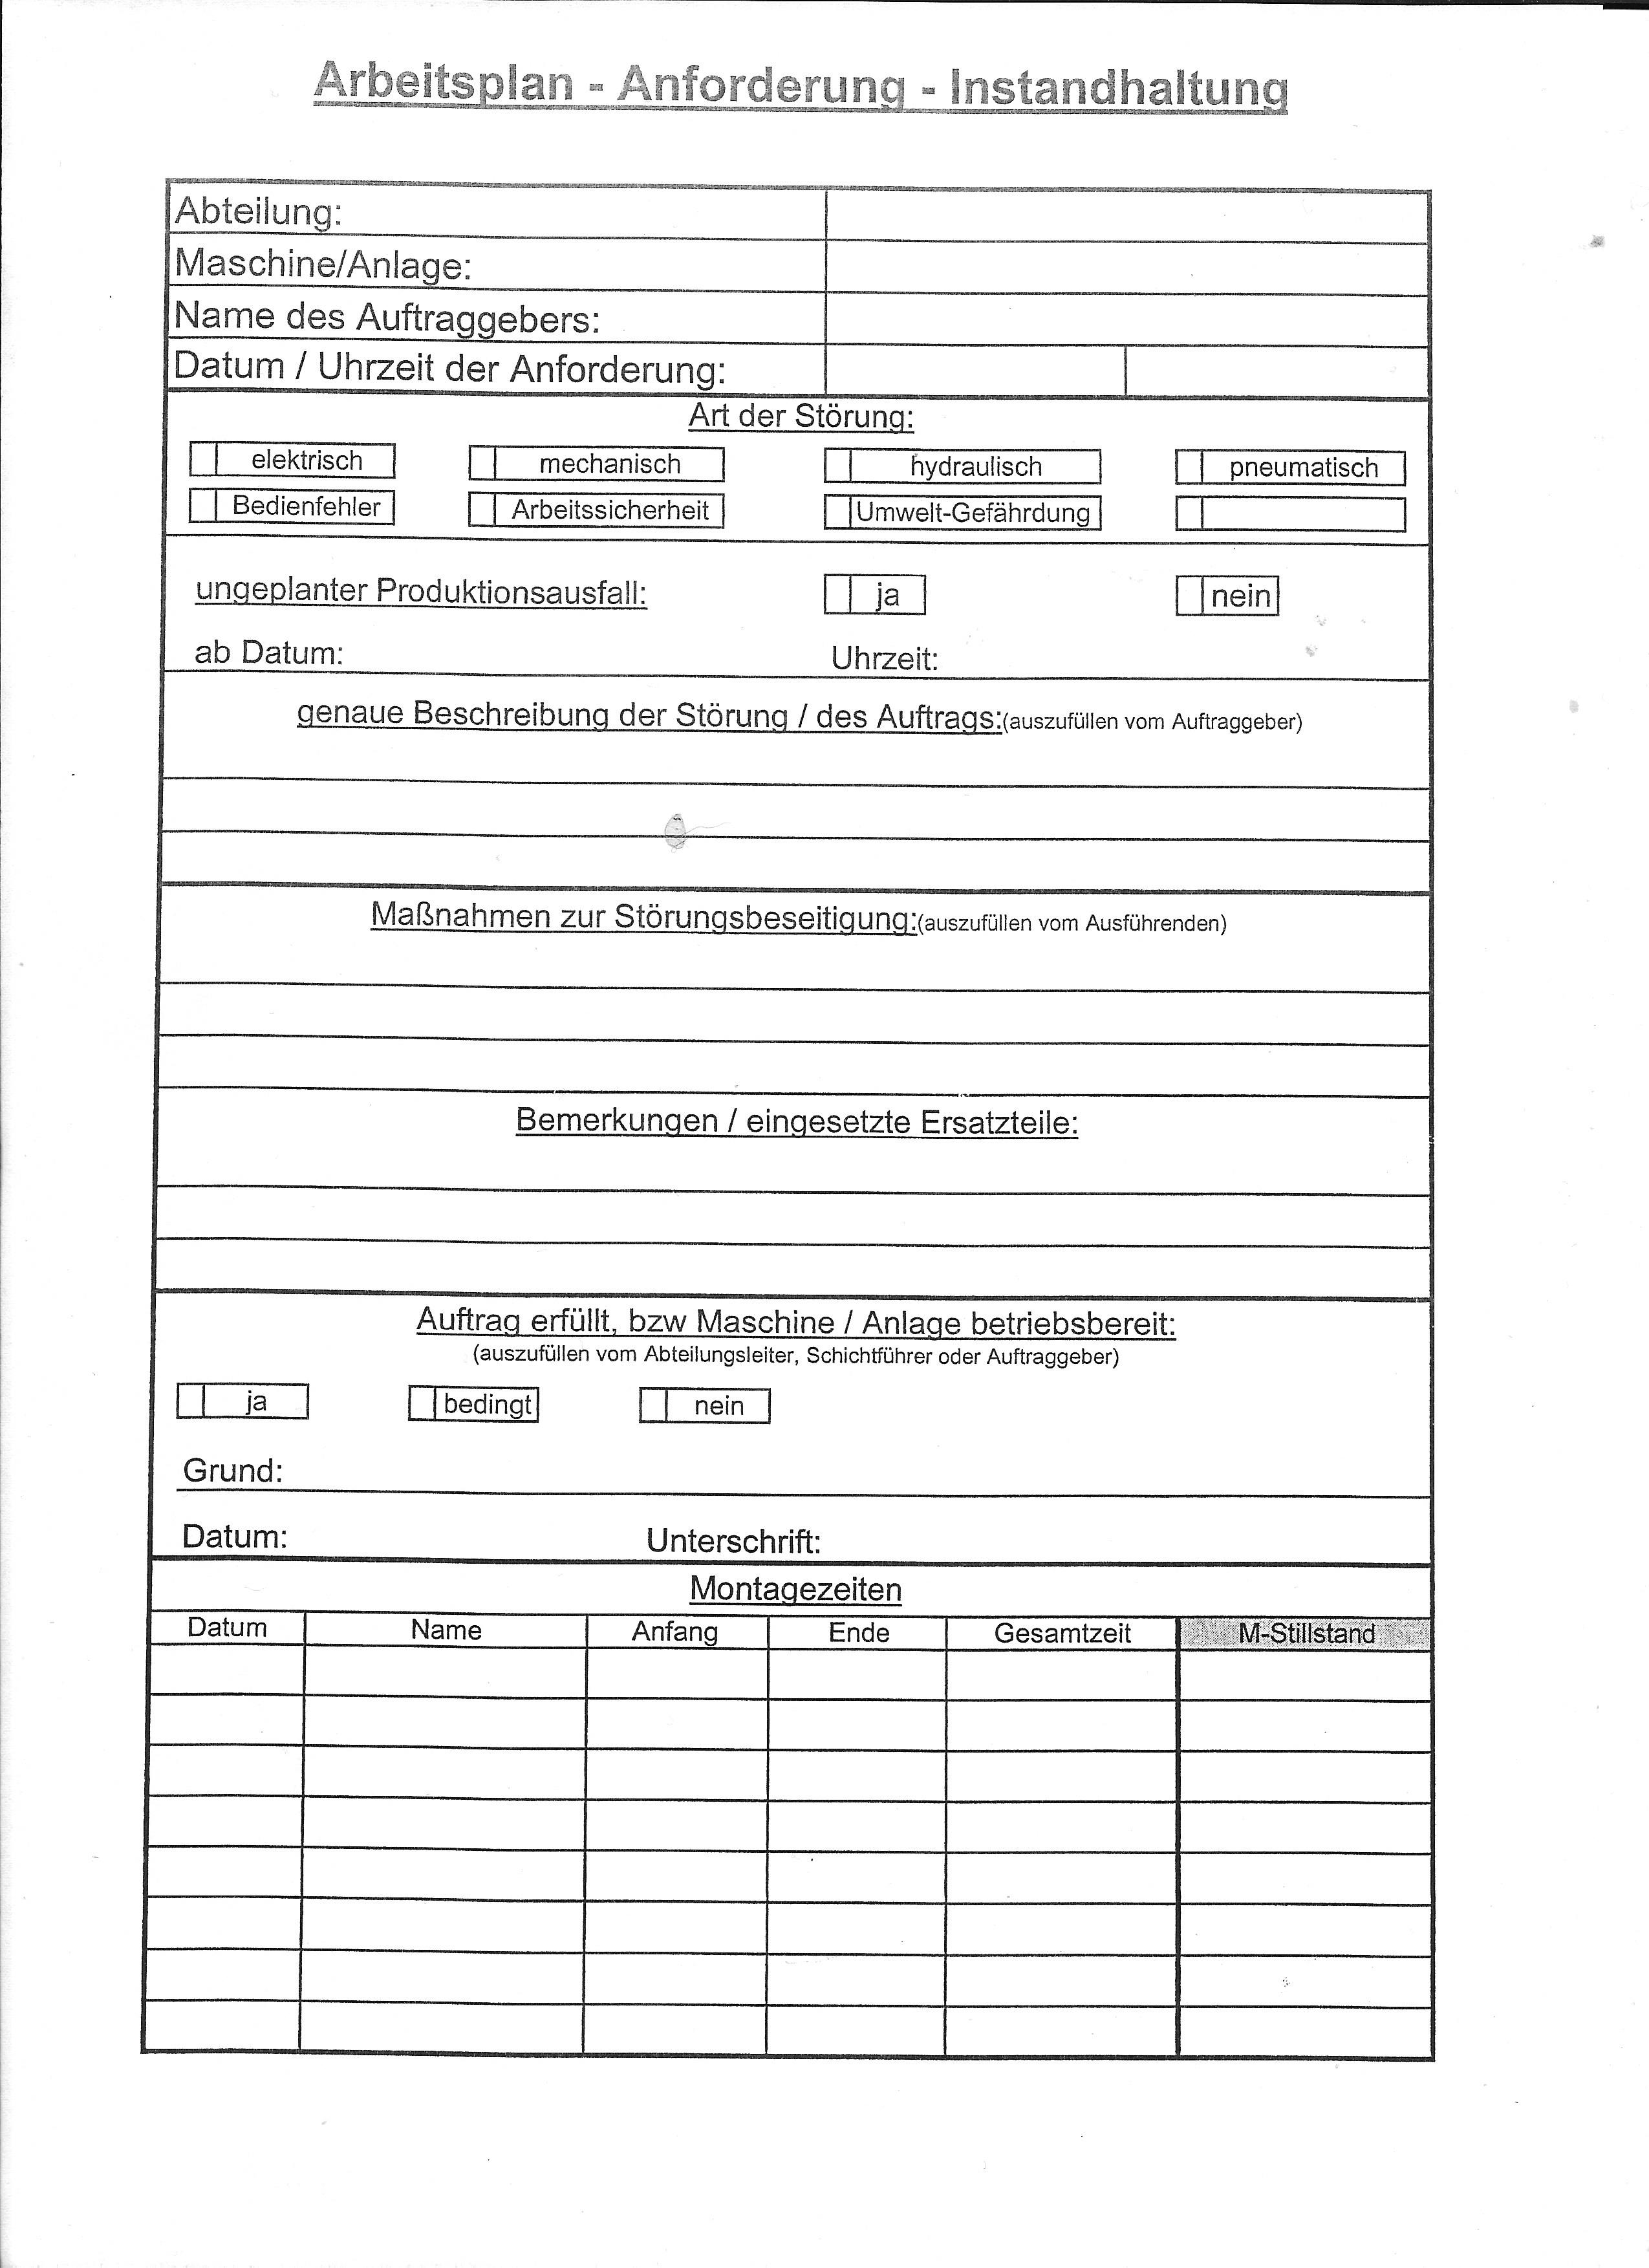
Beispiel von ANFORDERN VON INSTANDHALTUNGSLEISTUNGEN in Produktionsbetrieben.
1.ANFORDERN VON INSTANDHALTUNGSLEISTUNGEN
„Instandhaltung erfordert ein hohes Maß an Disziplin und Flexibilität.
Wenn wichtige Maschinen und Anlagen in der Produktion ausfallen kann es auch schon mal hektisch werden. So dürfen bei unseren deutschen Autobauern die Bänder quasi nie stillstehen.“
1.1 Kurzfristige Arbeiten – Entstörung – Ungeplante Instandsetzung
Die kurzfristig auszuführenden Arbeiten , Entstörungen und ungeplante Instandsetzung, werden von der Instandhaltung bearbeitet. Der Auftrag erfolgt telefonisch oder durch das direkte Ansprechen eines Mitarbeiter.
Die Arbeiten sind schriftlich zu erfassen und werden vom Vorgesetzten der Abteilung erstellt (Vordruck Arbeitsplan- Anforderung -Instandhaltung) und in einer EDV Maske hinterlegt (Vorerst per Exeltabelle und später per BDE) .
In der Anforderung ist klar zu sehen welche Arbeiten von der Instandhaltung angefordert werden. Beginn der Störung, Art der Störung, Bereich wo die Störung auftritt. Freigabe der Maschine durch den zuständigen Instandhalter – Abnahme der Arbeiten durch den Vorgesetzten der Fertigung.Die Instandhaltung verfügt nur über ein sehr begrenzten Personalstamm, daher sollte vor jeder Beauftragung sorgfältig darüber entschieden werden ob die Arbeiten wirklich
sofort erledigt werden müssen. Kerngeschäft ist die Aufrechterhaltung der Produktion.
Erstellen einer Prioritätenliste Produktionsmaschinen – Infrastruktur – Betriebstechnik.
Bei gleichzeitiger Vorlage von mehreren Aufgaben ,welche die Instandhaltung nicht alle
sofort erledigen kann ,entscheiden die Abteilungsleiter über die Reihenfolge der Arbeiten.
1.2 Wartung & Inspektionen – Planbare Instandhaltung
Wartung ,Inspektionen und alle planbaren Instandhaltungsarbeiten werden vom Wartungsteam übernommen.
Reparaturen deren Umfang bekannt sind und bei denen der Termin planbar ist, werden vom Wartungsteam bearbeitet und durchgeführt.Die Aufträge werden von der Abteilung Fertigung – Planung – Steuerung und der Instandhaltung erteilt.Hersteller und Dienstleister mit Service oder Wartungsvertrag gehören zum Wartungsteam und werden durch dieses unterstützt.Hierzu wird zusammen ein Instandhaltungsplan(Woche-Monat-Jahr) erstellt in dem die Wartungsintervalle , Inspektionen und Termine festgehalten werden.
2 INSTANDHALTUNG – LEISTUNG-ARTEN
2.1 Entstörung
Eine Entstörung dient der schnellen Wiederherstellung von Fertigungsanlagen und kann nicht aufgeschoben werden.
Solange den Qualitätsansprüchen entsprechend produziert werden kann gilt eine
Maschine als funktionsfähig.Störungen die eine unmittelbare Gefahr für Mensch und Umwelt darstellen oder
weitere Folgeschäden nach sich ziehen können werden selbstverständlich unverzüglich
abgestellt.Entstörungen werden durch das Personal der Fertigung oder durch das Fachpersonal der Instandhaltung ausgeführt.Wenn die Entstörung sich nicht durch die Mitarbeiter der Fertigung durchführen lässt , wird die Instandhaltung beauftrag -telefonisch oder Ansprache der Mitarbeiter -Entstörungen werden durch den verantwortlichen Vorgesetzten der Fertigung in Form von Störmeldungen dokumentiert. Die Meldung wird sofort nach auftreten der Störung
erstellt und enthält Startzeit und Fehlerbild der Störung Der Instandhalter meldet den Abschluss der Tätigkeiten an den Auftraggeber zurück und dokumentiert die Arbeiten und den Endzeitpunkt der Entstörung (Vordrucke sind erstellt und vorhanden). Abgeschlossen werden die Meldungen durch den Instandhaltungsleiter und den Vorgesetzten der Fertigung.
2.2 UNGEPLANTE INSTANDHALTUNG
Ungeplante Instandhaltungsarbeiten erfolgen als Reaktion auf einen unvorhersehbaren
Schaden an einer Maschine. Hierzu gehört auch die Fehlersuche bei sporadisch
auftretenden Störungen die immer wieder zum Ausfall der Anlage führen.
Reparaturen werden durch die Instandhaltung ausgeführt und bearbeitet.
Die Mitarbeiter des Wartungsteam unterstützen die Instandhaltung dabei.
Bei Personalmangel oder wenn besondere Werkzeuge und Fähigkeiten erforderlich sind, können Fremddienstleister hinzugezogen werden. Die Beauftragung erfolgt durch die Instandhaltungsleitung und die Fertigungsleitung.
Reparaturen werden wie die Entstörungen durch den Auftraggeber dokumentiert und eingepflegt. Der Abschluss einer Reparatur wird den Abteilungen zurückgemeldet und die Arbeiten durch die Abteilungsleiter abgenommen.Wenn sich durch eine Reparatur weitere Arbeiten ergeben , sind diese durch die Instandhaltungsleitung zu dokumentieren (Austausch eines Bauteil zwecks Überholung- Neubestellung von Ersatzteilen etc.).
2.3 PLANBARE INSTANDHALTUNG
Tätigkeiten deren Umfang bekannt sind und bei denen der Termin planbar ist, werden vom Wartungsteam bearbeitet und durchgeführt.Die Anforderung erfolgt durch die Vorgesetzten der Fertigung und der Instandhaltung.
Die Arbeiten werden dokumentiert und eingepflegt (dient der weiteren Schadensanalyse).
Nach Fertigstellung der Reparatur wird der Fertigung die Maschine übergeben und vom Abteilungsleiter abgenommen.
Fremddienstleister ,Hersteller und Lieferanten welche per Servicevertrag oder Wartungsvertrag tätig sind ,werden ebenfalls zum Wartungsteam gezählt.
Der Mitarbeiter dokumentiert die Arbeiten und eingesetzten Mittel , den Zeitaufwand und alle festgestellte Fakten.
Wenn keine Abweichungen vom Arbeitsplan festgestellt werden wird der Auftrag
vom Mitarbeiter als erledigt markiert und im Maschinenbuch mit Unterschrift dokumentiert.
2.4 WARTUNG UND INSPEKTIONEN
Wartungen und Inspektionstätigkeiten werden durch das Wartungsteam der Instandhaltung ausgeführt ,unterstützt durch autonome Wartung der Fertigung.
Wartungen und Inspektionen werden in Routinekatalogen beschrieben und werden nicht angefordert oder beauftragt. Durch die Instandhaltungspläne ergeben sich die Termine und Wartungs-/Inspektionsaufträge automatisch.
Wartungspläne ,Checklisten und Maschinenbücher zur Erfassung der Tätigkeiten werden von der Instandhaltung geführt und geprüft.
2.5 AUTONOME INSTANDHALTUNGS-MITARBEITER FERTIGUNG
Anhand von Arbeitsplänen ,Checklisten und Routinekataloge können die Mitarbeiter der Fertigung einfache Instandhaltungs- und Wartungsarbeiten ausführen(Z.B. abschmieren der Maschinenführungen – Ablesen von Sollwerten und Ölstandskontrolle).Die Reinigung der Maschinen von Gussresten und anderen Abfällen wird seitens der Fertigung dabei durchgeführt (Arbeitssicherheit).Die auszuführenden Arbeiten werden anhand von Arbeitsplänen mit Fotodokumentation genau beschrieben ,die Arbeitspläne werden an der Maschine ausgehangen , durch Unterschrift des Mitarbeiter in der Checkliste im Maschinenbuch wird die Arbeit dokumentiert.Das Wartungsteam unterstützt die Mitarbeiter der Fertigung bei ihren Aufgaben und wird durch Schulungen das Wissen um die Wichtigkeit dieser Arbeiten festigen.
2.6 MASCHINENSTILLSTAND/RÜSTZEITEN NUTZEN
Beim Umrüsten der Anlage auf ein neues Produkt/Werkzeug ist die Instandhaltungsleitung bzw. das Wartungsteam sofort zu informieren.Während geplanter Rüstarbeiten kann an den Maschinen ein Teil der Wartungen und Inspektionen durchgeführt werden(Z.B. Abschmierarbeiten ,Sollstände kontrollieren etc).
Die Instandhaltung kann den Zeitraum nutzen um sich die Maschinen genauer anzusehen und so weitere Maßnahmen planen.Jeder Maschinenstillstand muss genutzt werden um eine vorbeugende Instandhaltung durchzuführen.
2.7 WERKSVERTRÄGE SERVICEVERTRÄGE
Um die Instandhaltung von einigen Aufgaben zu entlasten werden für bestimmte Bereiche Service und Werksverträge mit Herstellern und Lieferanten abgeschlossen.
Die Betreuung der Fremddienstleister wird durch das Wartungsteam gewährleistet.
Planung der Arbeiten und Termine werden von der Instandhaltungsleitung und der Abteilung Fertigung – Planung – Steuerung festgelegt.
Der Einsatz von Dienstleister und deren Arbeiten wird von der Instandhaltung nach Art und Umfang genau dokumentiert und kontrolliert. Arbeiten von Fremddienstleister unterliegen der Gewährleistung und durch die Garantieansprüche ist man zusätzlich abgesichert.
So können Teile der Gebäudetechnik, der Infrastruktur und z.B. die Bandmeldeanlage in die Hände von Dienstleister delegiert werden , das ermöglicht der Instandhaltung Betriebstechnik eine Konzentration auf ihr Kerngeschäft.
Im Bereich der Bürokommunikation und EDV lassen sich gute Angebote über verschiedene Dienstleistungen finden und können somit schnell umgesetzt werden
Instandhaltungsleistungen richtig anfordern: Vom Zuruf zum strukturierten Instandhaltungsprozess
Wenn jede Störung „dringend“ ist, ist am Ende nichts mehr wirklich dringend
„Kannst du mal eben kommen? Die Maschine macht Probleme.“
Diesen Satz kennt vermutlich fast jeder Instandhalter.
Das Problem ist nicht der Anruf. Bei einem kritischen Anlagenstillstand muss schnell gehandelt werden. Problematisch wird es, wenn Zuruf, Telefon und persönliche Ansprache zum normalen Steuerungsinstrument der Instandhaltung werden.
Denn eine leistungsfähige Instandhaltungsorganisation braucht zwei Dinge gleichzeitig:
Flexibilität für ungeplante Ereignisse und Struktur für planbare Arbeiten.
Genau hier beginnt ein professionelles Anforderungs- und Auftragsmanagement.
Im ursprünglichen Konzept wurden bereits kurzfristige Entstörungen, ungeplante Instandsetzungen, planbare Arbeiten, Wartung und Inspektion sowie Tätigkeiten der Fertigung voneinander getrennt. [mymaintenance.blog]
Heute würde ich dieses Prinzip noch einen Schritt weiterführen:
Von der Störmeldung zum standardisierten Maintenance Workflow.
1. Eine Meldung ist noch kein Instandhaltungsauftrag
Der erste wichtige Schritt ist die klare Trennung zwischen:
Meldung → Bewertung → Priorisierung → Auftrag → Durchführung → Rückmeldung → Analyse
Ein Mitarbeiter erkennt beispielsweise eine Auffälligkeit:
- ungewöhnliches Geräusch
- Leckage
- Temperaturabweichung
- Vibration
- Qualitätsabweichung
- Funktionsstörung
- Anlagenstillstand
Damit beginnt der Prozess.
Die Meldung sollte mindestens beschreiben:
- Welche Anlage ist betroffen?
- Wo befindet sich die Störung?
- Was wurde beobachtet?
- Wann trat die Abweichung auf?
- Welche Auswirkungen bestehen?
- Läuft die Anlage noch?
- Gibt es Auswirkungen auf Sicherheit, Umwelt oder Qualität?
Erst danach sollte entschieden werden, welche Reaktion tatsächlich erforderlich ist.
2. Nicht jede Störung hat die gleiche Priorität
Eine der wichtigsten Aufgaben zwischen Produktion und Instandhaltung ist deshalb die gemeinsame Priorisierung.
Das war bereits ein wesentlicher Gedanke des ursprünglichen Beitrags: Bei begrenzten Instandhaltungsressourcen muss entschieden werden, welche Arbeiten tatsächlich sofort erforderlich sind; bei mehreren gleichzeitig anstehenden Aufgaben braucht es eine nachvollziehbare Reihenfolge. [mymaintenance.blog]
Eine moderne Priorisierungslogik könnte beispielsweise folgende Kriterien berücksichtigen:
Sicherheit → Umwelt → Qualität → Produktionsauswirkung → Folgeschaden → Terminrisiko → Kosten
Daraus lässt sich eine einfache Prioritätsstruktur entwickeln:
P1 – Sofortmaßnahme
Kritischer Anlagenstillstand oder relevantes Sicherheits-/Umweltrisiko.
P2 – Dringend
Deutliche Produktions- oder Qualitätsbeeinträchtigung beziehungsweise drohender Folgeschaden.
P3 – Planbar
Anlage ist weiterhin funktionsfähig, Maßnahme kann vorbereitet und terminiert werden.
P4 – Verbesserung
Optimierungen, Schwachstellenbeseitigung und technische Verbesserungsmaßnahmen.
Entscheidend ist dabei weniger die Bezeichnung der Klassen als eine gemeinsam vereinbarte Logik.
Denn:
Die Priorität sollte aus dem Risiko entstehen und nicht daraus, wer am lautesten anruft.
3. Entstörung: Geschwindigkeit ist entscheidend
Eine echte Entstörung muss schnell bearbeitet werden.
Bereits der ursprüngliche Prozess sah vor, dass Störungen unmittelbar gemeldet werden können und anschließend dokumentiert werden. Anfang und Ende der Störung sowie Fehlerbild und ausgeführte Arbeiten sollten festgehalten werden. [mymaintenance.blog]
Dieses Prinzip bleibt richtig.
Bei einem kritischen Ereignis darf die Dokumentation nicht die Wiederherstellung verzögern.
Deshalb gilt:
Erst Anlage sichern und Situation beherrschen, dann vollständig dokumentieren.
Die Dokumentation ist trotzdem unverzichtbar.
Denn ohne Daten können später beispielsweise keine belastbaren Schwachstellenanalysen durchgeführt werden.
4. Ungeplante Instandsetzung
Nicht jede technische Abweichung lässt sich unmittelbar beheben.
Manchmal ist zunächst eine Diagnose erforderlich. Ersatzteile müssen beschafft, Spezialwerkzeuge organisiert oder externe Fachkräfte hinzugezogen werden.
Der ursprüngliche Beitrag berücksichtigt genau diesen Fall und sieht außerdem vor, daraus entstehende Folgearbeiten wie Bauteilüberholungen oder Ersatzteilbeschaffungen weiterzuverfolgen. [mymaintenance.blog]
Heute sollte daraus möglichst ein geschlossener Prozess entstehen:
Störung erkennen
→ Diagnose durchführen
→ Sofortmaßnahme umsetzen
→ Reparatur planen
→ Material bereitstellen
→ Arbeiten durchführen
→ Funktion prüfen
→ Auftrag technisch zurückmelden
→ Ursache bewerten
→ Folgemaßnahmen ableiten
Damit wird aus einer Reparatur eine verwertbare technische Information.
5. Planbare Instandhaltung gehört in den Arbeitsvorrat
Wenn Umfang und Termin einer Maßnahme planbar sind, sollte sie nicht als permanenter „Dringlichkeitsauftrag“ durch die Organisation laufen.
Planbare Arbeiten gehören in einen strukturierten Arbeitsvorrat.
Dort können vorbereitet werden:
- Arbeitsumfang
- Personalbedarf
- Qualifikation
- Ersatzteile
- Werkzeuge
- Fremdfirmen
- Sicherheitsmaßnahmen
- Anlagenstillstand
- Produktionsfreigabe
- Prüfschritte
Genau hier liegt enormes Optimierungspotenzial.
Je besser die Arbeitsvorbereitung, desto weniger Zeit verliert die Instandhaltung während des eigentlichen Stillstands.
6. Wartung und Inspektion müssen nicht jedes Mal neu angefordert werden
Der bestehende Beitrag formuliert bereits einen wichtigen Grundsatz: Routine-Wartungen und Inspektionen werden über Instandhaltungspläne beziehungsweise Routinekataloge gesteuert und müssen nicht jedes Mal neu angefordert werden. [mymaintenance.blog]
Das ist auch heute ein zentraler Baustein professioneller Instandhaltungsplanung.
Typische Inhalte können sein:
- Arbeitsbeschreibung
- Intervall
- Prüfpunkte
- Sollwerte und Toleranzen
- benötigte Ersatz- und Verschleißteile
- Werkzeuge
- Qualifikationen
- Sicherheitsmaßnahmen
- Dokumentationsanforderungen
Damit entsteht aus Erfahrungswissen ein wiederverwendbarer Standard.
Für mich ist das gleichzeitig die Verbindung zwischen FMEA, Wartungsstrategie, MTL (Master Task List), MPL (Master Part List) und Ersatzteilmanagement.
7. Produktion und Instandhaltung gemeinsam denken
Nicht jede Tätigkeit muss zwingend durch einen Instandhalter durchgeführt werden.
Im ursprünglichen Beitrag wird deshalb bereits die autonome Instandhaltung durch Produktionsmitarbeiter beschrieben. Dazu gehören beispielsweise einfache Schmierarbeiten, Ölstandskontrollen, Sollwertkontrollen und Reinigung. Die Tätigkeiten sollten über Arbeitspläne, Checklisten und Dokumentation standardisiert werden. [mymaintenance.blog]
Der entscheidende Punkt ist allerdings:
Autonome Instandhaltung bedeutet nicht, Arbeit einfach von der Instandhaltung in die Produktion zu verschieben.
Sie benötigt:
- definierte Aufgaben
- eindeutige Verantwortlichkeiten
- geeignete Qualifikation
- verständliche Standards
- klare Eskalationsgrenzen
- dokumentierte Durchführung
Der Maschinenbediener wird dadurch zu einem wichtigen Sensor im technischen System.
8. Geplante Stillstände konsequent nutzen
Rüstzeiten, Produktionspausen und geplante Stillstände bieten wertvolle Zeitfenster.
Bereits der bestehende Beitrag empfiehlt ausdrücklich, Rüstzeiten und Maschinenstillstände für Wartungs- und Inspektionsarbeiten zu nutzen. [mymaintenance.blog]
Der Unterschied zu früher ist heute vor allem die systematische Planung.
Wenn Produktion und Instandhaltung ihre Planung miteinander verbinden, können vorbereitete Arbeiten gezielt in geeignete Stillstandsfenster eingeplant werden.
Das reduziert zusätzliche Produktionsunterbrechungen.
9. Fremdfirmen sind Bestandteil des Instandhaltungsprozesses
Hersteller, Serviceunternehmen und Spezialdienstleister können Fähigkeiten bereitstellen, die intern nicht ständig benötigt werden.
Der ursprüngliche Beitrag sieht dafür Service- und Werkverträge sowie eine Betreuung und Kontrolle der Fremddienstleister durch die Instandhaltung vor. [mymaintenance.blog]
Ein moderner Fremdfirmenprozess sollte deshalb genauso strukturiert betrachtet werden wie interne Arbeiten.
Insbesondere die technische Rückmeldung ist wichtig.
Denn wenn ein Hersteller eine Anlage repariert, das Wissen anschließend aber ausschließlich im Servicebericht des Dienstleisters verbleibt, fehlt es langfristig in der eigenen Anlagenhistorie.
10. Der eigentliche Schatz liegt in der Rückmeldung
Früher wurde der Instandhaltungsauftrag häufig vor allem als Nachweis verstanden.
Heute sollte er zusätzlich eine Datenquelle für Reliability und kontinuierliche Verbesserung sein.
Eine gute Rückmeldung beantwortet deshalb nicht nur:
Was wurde gemacht?
Sondern möglichst auch:
- Welcher Fehler lag vor?
- Welche Ursache wurde festgestellt?
- Welche Komponente war betroffen?
- Was wurde repariert oder ersetzt?
- Welche Ersatzteile wurden eingesetzt?
- Wie hoch war der Aufwand?
- Welche Folgearbeit ist notwendig?
- Ist die Störung wiederholt aufgetreten?
Genau aus diesen Informationen entstehen später Erkenntnisse für:
FMEA → RCM → Wartungsoptimierung → Ersatzteilstrategie → Schwachstellenbeseitigung
11. Vom Excel-Blatt zum CMMS/EAM
Im Beitrag von 2015 wird noch beschrieben, dass Aufträge zunächst über Excel und später über BDE beziehungsweise EDV erfasst werden sollten. [mymaintenance.blog]
Der grundlegende Gedanke dahinter ist weiterhin richtig, nur die technische Umsetzung hat sich weiterentwickelt.
Heute sollte ein durchgängiger digitaler Prozess angestrebt werden:
Meldung
→ Priorisierung
→ Arbeitsauftrag
→ Planung
→ Terminierung
→ Ausführung
→ technische Rückmeldung
→ Anlagenhistorie
→ Auswertung
→ Verbesserungsmaßnahme
Excel kann dabei immer noch ein hervorragendes Werkzeug für Entwicklung, Standardisierung und Datenaufbereitung sein.
Langfristig sollte die Anlagenhistorie jedoch strukturiert und auswertbar geführt werden.
12. Mein Fazit: Gute Instandhaltung beginnt vor dem Werkzeugkasten
Professionelle Instandhaltung beginnt nicht erst, wenn ein Techniker vor der Maschine steht.
Sie beginnt mit einer guten Meldung.
Danach braucht es einen beherrschten Prozess:
Melden → Bewerten → Priorisieren → Planen → Ausführen → Prüfen → Rückmelden → Lernen
Das Ziel sollte nicht sein, möglichst viele Aufträge möglichst schnell zu schließen.
Das eigentliche Ziel ist:
Störungen systematisch zu beherrschen, Wiederholfehler zu vermeiden und aus jeder ausgeführten Instandhaltungsmaßnahme Wissen für die Zukunft zu gewinnen.
Damit verändert sich auch die Rolle der Instandhaltung.
Vom reinen„Feuerlöscher“
hin zum
technischen Asset- und Reliability-Partner der Produktion.