Pip: Wer wartet, bis Maschinen ausfallen, wartet meistens zu lang — und zahlt dann doppelt.
Mara: Heute schauen wir uns an, wie P. K. Mainka die FMEA als Werkzeug für Risikoanalyse, Wartungsplanung und Ersatzteilmanagement in der Instandhaltung beschreibt. Los geht's mit dem Kern des Ganzen.
FMEA als Rückgrat der Instandhaltungsstrategie
Pip: Die Frage ist: Was bringt eine systematische Fehleranalyse dem Instandhaltungsteam wirklich — jenseits von Compliance-Checklisten und Auditordnern?
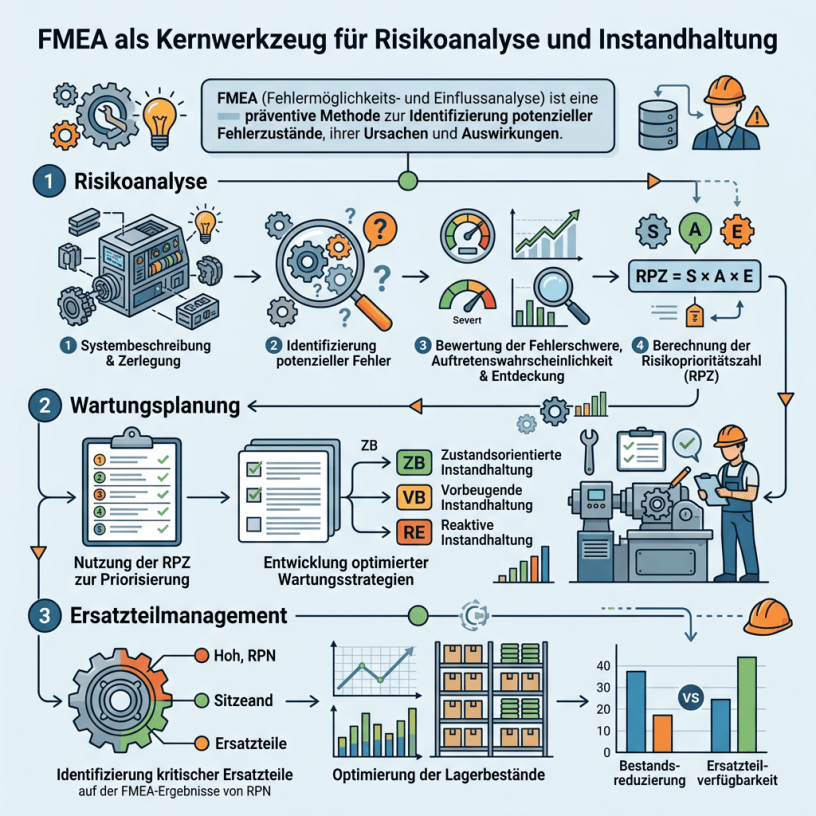
Mara: Der Beitrag "FMEA in der Instandhaltung" setzt den Rahmen direkt: "Sie ist weit mehr als ein Qualitätswerkzeug. Im Maschinenbau und in der betrieblichen Instandhaltung bildet sie das Rückgrat einer risikobasierten, effizienten und wirtschaftlichen Wartungsstrategie."
Pip: Das heißt konkret: Die FMEA entscheidet, welche Wartungsmaßnahmen Priorität bekommen, wann Inspektionen fällig sind — und welche Ersatzteile tatsächlich auf Lager liegen müssen, bevor etwas bricht.
Mara: Genau. Die Methode bewertet jeden potenziellen Fehler nach drei Kriterien: Schwere, Auftreten und Entdeckbarkeit. Daraus entsteht die Risikoprioritätszahl, kurz RPZ — die zeigt, wo sofort gehandelt werden muss.
Pip: Eine Zahl, die aus drei Faktoren entsteht und dann den Wartungsplan schreibt. Das klingt trocken, ist aber im Grunde Triage für Maschinen.
Mara: Und sie funktioniert auf jeder Ebene — von der Baugruppe bis zur einzelnen Komponente. Verschleißteile wie Dichtungen und Lager, Schweißnähte, Ventile, Pumpen, Sensorik — all das wird strukturiert erfasst und bewertet.
Mara: Ein konkretes Beispiel aus dem Beitrag: Ein Reinstdampferzeuger. Schweißnahtfehler führen zu Leckage und Produktionsstopp — die FMEA-Maßnahme lautet Leaktest plus visuelle Inspektion. Sensorausfall bedeutet falsche Regelung und Qualitätsrisiko — Gegenmaßnahme: Kalibrierung und Trendmonitoring.
Pip: Also nicht "irgendwann prüfen", sondern eine direkte Ableitung: dieses Risiko, diese Maßnahme, dieses Intervall.
Mara: Besonders stark wird die FMEA beim Ersatzteilmanagement. Sie beantwortet, welche Teile lagerhaltig sein müssen, welche lange Lieferzeiten haben und welche zustandsbasiert getauscht werden können — das Ergebnis sind weniger Stillstände und geringere Kosten.
Pip: Und der Beitrag zeigt auch, wohin das digital führt: automatische FMEA-Generierung, Bauteilbibliotheken mit hinterlegter Fehler-Ursache-Maßnahme-Logik, Verknüpfung mit Predictive-Maintenance-Systemen.
Mara: Was das dem Nutzer bringt: Standardisierung, schnellere Analyse, weniger Fehler in der Planung — und Wartungspläne, die direkt in CMMS-Systeme und TPM-Programme einfließen.
Pip: Von der Risikoanalyse zur automatisierten Planung — das ist eigentlich der Bogen, den die ganze Methode spannt.
Mara: Risikobasierte Instandhaltung bedeutet: nicht auf den Ausfall warten, sondern ihn strukturiert verhindern.
Pip: Und wenn die Maschine dann doch steht — war die FMEA entweder zu kurz oder gar nicht da. Bis zum nächsten Mal.

