Pip: In der Morgenbesprechung sind die Maschinen wieder schuld. Immer die Maschinen. P. K. Mainka hat sich das genauer angeschaut — und die Antwort ist, nun ja, komplizierter.
Mara: Heute geht es um Produktionsverluste: was sie wirklich verursacht, wie man sie misst, und welche Kennzahlen dabei helfen, die richtigen Stellschrauben zu finden. Fangen wir an mit dem, was in der Fertigung täglich auf dem Spiel steht.
Verluste in der Produktion: Was wirklich hinter Ausfallzeiten steckt
Pip: In vielen Betrieben dreht sich jede Besprechung um Maschinenstörungen. Aber was, wenn die Maschinen gar nicht das eigentliche Problem sind? Darum geht es hier — um den Unterschied zwischen dem offensichtlichen Schuldigen und den echten Verlustquellen.
Mara: Ein konkretes Praxisbeispiel bringt das auf den Punkt: "Die technische Maschinenverfügbarkeit lag tatsächlich bei über 90%. Die Hauptprobleme lagen jedoch in langen Rüstzeiten und einer ineffizienten Materialversorgung — unsichtbare Probleme, die oft übersehen werden."
Pip: Das bedeutet: Die Anlage war da, sie lief — aber drumherum lief es nicht. Rüsten, Warten auf Material, Leerlauf. Das sind die Stunden, die in keiner Störmeldung auftauchen, aber trotzdem die Liefertermintreue ruinieren.
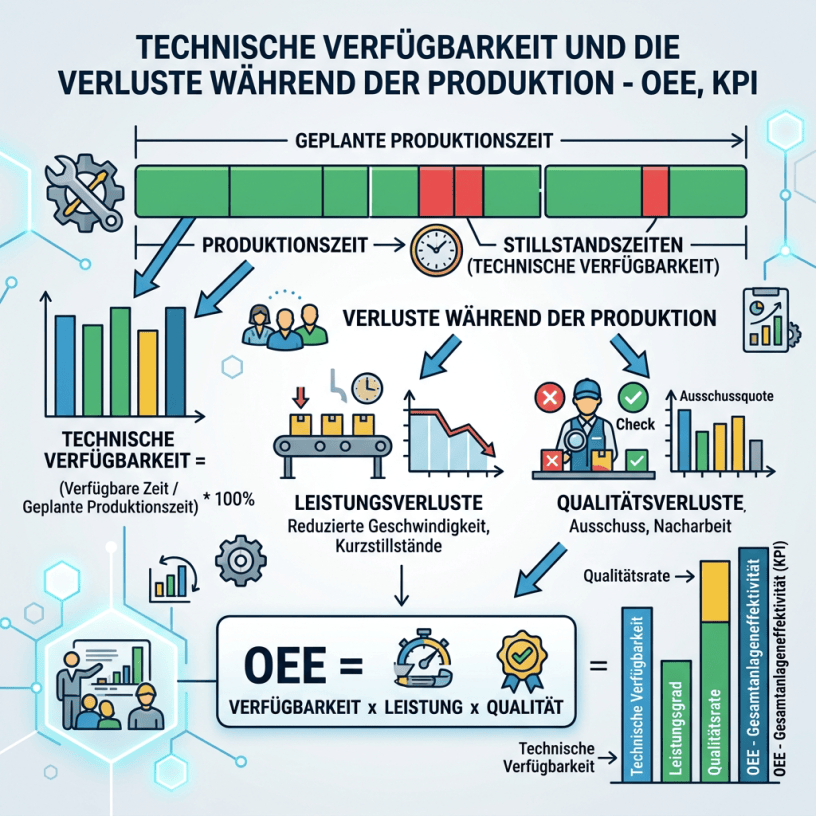
Mara: Um solche Verluste sichtbar zu machen, braucht man strukturierte Kennzahlen. Die OEE, die Overall Equipment Effectiveness, multipliziert drei Faktoren: Verfügbarkeit, Leistung und Qualität. Im Beispiel aus dem Beitrag ergibt das konkret 87,5 Prozent mal 80 Prozent mal 94 Prozent — also eine OEE von 65,8 Prozent.
Pip: Und 65,8 Prozent klingt nach "läuft ganz okay" — ist es aber nicht.
Mara: Richtig. Eine OEE unter 85 Prozent gilt als verbesserungswürdig, unter 60 Prozent als kritisch. Ergänzend helfen Kennzahlen wie MTBF und MTTR — also die durchschnittliche Zeit zwischen zwei Ausfällen und die durchschnittliche Reparaturdauer — sowie Rüstzeitquote und Ausschussquote, um Verluste differenzierter zu lokalisieren.
Pip: Sieben Verlustarten werden im Beitrag benannt: Stillstände, Rüstzeiten, Kleinstörungen, reduzierte Geschwindigkeit, Ausschuss, Nacharbeit und Anlaufverluste. Die meisten davon tauchen in der Morgenbesprechung nie auf.
Mara: Auf der Maßnahmenseite empfiehlt der Beitrag unter anderem TPM zur Reduktion ungeplanter Stillstände, SMED zur Rüstzeitverkürzung und den Einsatz digitaler MES-Systeme zur Echtzeit-Erfassung. Im beschriebenen Projekt führten gezielte Maßnahmen bei Rüstzeiten und Materialversorgung zu einer Reduktion der Ausfallzeiten um 20 Prozent.
Mara: Wichtig dabei: Eine OEE-Berechnung sollte automatisch über Betriebsdatenerfassung generiert werden — nur so lassen sich Schwachstellen zuverlässig identifizieren, statt auf Bauchgefühl zu setzen.
Pip: Daten statt Gefühle — das klingt nach einem guten Grundsatz auch weit über die Produktion hinaus.
Mara: Wer weiß, wo die Verluste wirklich entstehen, kann gezielt gegensteuern — das ist der Kern.
Pip: Und wer nur auf die Maschinen schaut, sucht eben unter der Straßenlaterne. Beim nächsten Mal schauen wir, was sonst noch im Verborgenen liegt.

